

Aplicação por aspersão do revestimento de farinha de zircônia AT600SP em peças fundidas de cubos de turbinas eólicas.
2026-09-07 10:37Os cubos das turbinas eólicas são basicamente peças fundidas de ferro fundido dúctil, robustas e pesadas, com peso aproximado de 29 toneladas por peça e espessura máxima de parede de 120 mm. O longo ciclo de vazamento exige alta estabilidade térmica e capacidade de conformação do revestimento fundido em altas temperaturas. A aplicação do revestimento por pincel, da maneira tradicional, apresenta diversos problemas, como baixa produtividade e marcas de pincel que podem ser incômodas. A limpeza pós-fundição é trabalhosa, o que limita a capacidade das fundições de produzir em massa peças fundidas para turbinas eólicas.
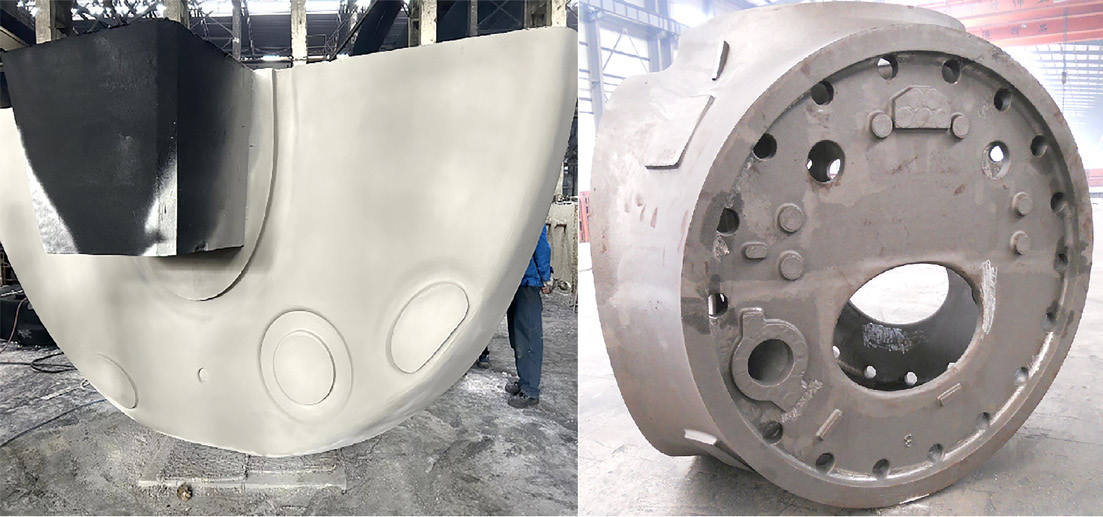
Em condições de areia resinada com furano, a aplicação do revestimento de farinha de zircônio XINDAAT600SP é realizada por aspersão sem ar. A aspersão do revestimento contribuiu para melhorar a eficiência do revestimento, conferindo-lhe função protetora, uniformidade na espessura e suavidade da superfície, além de aprimorar a qualidade da superfície da peça fundida do cubo da turbina eólica.
I. Parâmetros do Produto, Fundição e Processo de Produção
Especificações técnicas do AT600SP:
| Aparência do revestimento | Grau Baumé original (Ser) | Densidade original (g/cm³) | Taxa de suspensão de 2 horas (%) | Taxa de suspensão em 24 horas (%) | Evolução de gases (ml/g) | Resistência à abrasão do revestimentoe ( <g,64r) |
|---|---|---|---|---|---|---|
| Pasta branca | ≥120 | 1,7-2,2 | ≥98 | ≥95 | <18 | 0,4 |
Informações sobre o elenco:
| Nome do elenco | Eixo |
| Material | Ferro fundido dúctil QT350-22AL |
| Campo de aplicação | Fundição de equipamentos para energia eólica |
| Equipamento de fusão | Forno de indução de média frequência |
| Peso total do despejo | 33T |
| Peso líquido de arremesso | 29T |
| Tempo de servir | 291s |
| Temperatura de despejo | 1360℃ |
| Tipo de areia para molde | Areia aglomerada com resina furânica |
| Tipo de areia do núcleo | Areia aglomerada com resina furânica |
| Espessura média da parede | 80 mm |
| Espessura máxima da parede | 120 mm |
| Dificuldades de Produção Originais | Baixa eficiência da aplicação manual com pincel, marcas de pincel visíveis, dificuldade em obter revestimentos com espessura uniforme e acabamento liso. |
Processo de Produção e Detalhes da Aplicação:
Revestimento Método de aplicação | Pulverização Passagens | Trabalhando Baume Grau | Pulverização Técnica | Secagem Método | Revestimento Grossura | Resistência da superfície de Revestimento | Resistência superficial do revestimento |
|---|---|---|---|---|---|---|---|
| Pulverização | 2 passes | 72 Be° | Pulverização sem ar | Secagem com chama | 0,6–0,8 mm | Alta resistência | Superfície lisa, sem rachaduras ou marcas de pincel. |
II. Principais vantagens do revestimento de farinha de zircônia AT600SP
Excelente desempenho de suspensão para armazenamento estável e aplicação no local.
A taxa de suspensão em 2 horas atinge ≥98% e a taxa de suspensão em 24 horas ≥95%. O revestimento evita delaminação e sedimentação durante o armazenamento e mantém propriedades estáveis da pasta para operação contínua de pulverização.
Baixa evolução de gás para minimizar riscos de porosidade
O valor de evolução de gás é inferior a 18 ml/g. A liberação controlada de gás durante o vazamento prolongado em alta temperatura para peças fundidas de grande porte para turbinas eólicas reduz efetivamente os defeitos de porosidade da peça fundida.
Excelente resistência à abrasão para proteção confiável em altas temperaturas.
Com um valor de resistência à abrasão de 0,4, o revestimento de alta resistência resiste à erosão causada pelo ferro fundido em alta temperatura e forma uma barreira eficaz entre o metal líquido e o molde de areia.
Compatível com pulverização sem ar para uma produtividade muito maior.
O revestimento em pasta pode ser usado diretamente para pulverização sem ar após diluição até a dureza Baumé de trabalho. A eficiência da pulverização é o dobro em comparação com a aplicação manual com pincel, sendo adequado para a produção em massa de peças fundidas de grande porte para turbinas eólicas, de 1000 a 1500 toneladas.
III. Aplicação no local e análise de resultados
Foi adotada a técnica de pulverização sem ar, com duas passagens. A espessura do revestimento foi controlada entre 0,6 e 0,8 mm e a cura foi realizada por secagem com chama.
Aparência excepcional do revestimento após o acabamento: O revestimento não é apenas liso e uniforme, mas também isento de marcas de pincel e fissuras. A espessura uniforme é bem controlada.
Aumento significativo da produtividade: Em comparação com a aplicação tradicional com pincel, a pulverização aumenta a produtividade em duas vezes. Um único operador consegue realizar o revestimento de peças fundidas de grande porte, de 1000 a 1500 toneladas, para turbinas eólicas.
Remoção completa do revestimento após o vazamento: Todo o revestimento se desprende somente após o resfriamento, resultando em superfícies de fundição lisas.
Eliminação de defeitos de queima: A ausência de penetração de metal na peça fundida reduz consideravelmente o trabalho de retificação e limpeza. Isso, consequentemente, diminui o tempo e o dinheiro gastos no pós-processamento.
O revestimento de farinha de zircônia Xinda AT600SP é uma preparação especial destinada ao uso em peças fundidas de ferro fundido dúctil de paredes espessas para energia eólica. A aspersão automática sem ar é um excelente sistema para a aplicação do revestimento de farinha de zircônia AT600SP, proporcionando um equilíbrio entre um método de construção altamente eficiente e melhores propriedades anti-incrustantes. Isso é particularmente vantajoso para peças fundidas pesadas produzidas em massa para energia eólica, incluindo cubos, estrutura de base e carcaça da caixa de engrenagens.