

Defeito de queimadura em peças fundidas: identificação, causas e prevenção.
2026-09-19 12:29I. O que é burn-on?
A queima indesejada é um dos defeitos de fundição mais comuns. Geralmente, divide-se em queima indesejada mecânica e queima indesejada química. Na prática, a queima indesejada é frequentemente o resultado combinado de queima indesejada mecânica e química.
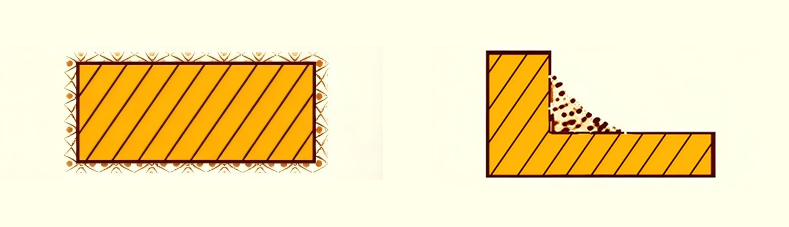
Queima mecânica. Também conhecida como queima por penetração de metal. Ocorre quando metal fundido ou óxidos metálicos penetram nos espaços entre os grãos de areia do molde por ação capilar ou penetração em fase gasosa, formando uma camada aderida de metal e grãos de areia misturados mecanicamente na superfície da peça fundida. O brilho metálico pode ser observado ao remover a camada queimada. A queima mecânica apresenta uma superfície esponjosa firmemente aderida à peça fundida. Ela aparece principalmente em áreas sujeitas a intensa carga térmica e baixa compactação do molde, como perto de canais de alimentação e massalotes, seções espessas, cantos internos e ranhuras das peças fundidas.
Incrustação química. Uma camada de compostos de baixo ponto de fusão, formada pela interação de óxidos metálicos, areia e argila, adere a parte ou à totalidade da superfície da peça fundida. Essa camada apresenta alta dureza e forte ligação com a superfície. Não pode ser removida por jateamento abrasivo ou granalha de aço e deve ser removida por esmerilhamento com rebolos abrasivos. A incrustação química ocorre normalmente em seções espessas e áreas superaquecidas de moldes e machos.
Resíduo térmico. Uma fina camada de areia vítrea sinterizada adere à superfície da peça fundida, frequentemente encontrada em regiões do molde onde o aquecimento é intenso. Nenhum metal penetra nessa camada, que é fácil de limpar.
Rugosidade superficial. Penetração leve de metal fundido nas lacunas entre os grãos de areia da superfície, representando o estágio inicial de fusão mecânica. Caracteriza-se por uma superfície de fundição rugosa. A profundidade da camada rugosa é aproximadamente igual ao tamanho do grão de areia, enquanto o metal da superfície da peça fundida não está fundido com os grãos de areia. Ocorre comumente na superfície superior de moldes de areia verde e em áreas sem revestimento ou com revestimento muito fino em moldes de areia seca, frequentemente acompanhada por inclusões de areia, caudas de rato e crostas.
II. Como identificar a queimadura
A inspeção visual é adotada para o exame no local. É relativamente fácil distinguir a queima de outros defeitos, enquanto diferenciar os vários tipos de queima é difícil, especialmente a queima química e a queima mecânica. Elas têm aparência semelhante, compartilham a maioria das causas principais, servem como pré-requisitos mútuos e se promovem mutuamente, e ambas apresentam brilho metálico durante a limpeza. De modo geral, a queima térmica não contém metal, geralmente apresenta uma aparência vítrea e fina, ocorre principalmente em moldes de areia aglomerada com argila e pode ser limpa facilmente. A rugosidade da superfície geralmente não apresenta grãos de areia ou apenas uma leve queima localizada. A queima química é comum em areia de argila ou areia de silicato de sódio e é extremamente difícil de remover, exigindo retificação com rebolo abrasivo. A queima mecânica pode ocorrer em todos os tipos de moldes de areia, apresenta aparência esponjosa e pode ser limpa por jateamento com granalha ou areia abrasiva, embora a retificação às vezes seja necessária. A queima em moldes de areia aglomerada com resina geralmente é de natureza mecânica.
III. Mecanismo de formação da camada de queimadura
Granulometria muito grossa da areia de moldagem e de núcleo.
Baixa ou irregular compactação dos moldes e núcleos.
Má qualidade do revestimento, espessura irregular ou descascamento do revestimento em moldes e núcleos.
Temperatura e altura de vazamento excessivamente altas, resultando em alta pressão dinâmica do metal fundido.
Altura excessiva da cúpula ou bacia de vazamento, resultando em alta pressão estática do metal fundido.
Excesso de argila, aglutinante ou aditivos fusíveis na areia de moldagem e no núcleo, causando baixa refratariedade e baixa condutividade térmica.
Alta proporção de areia reciclada na areia de moldagem e na areia do núcleo. A areia reciclada contém partículas finas em excesso, poeira, argila queimada e areia revestida de metal, o que reduz a temperatura de sinterização da areia de moldagem.
Desmoldagem tardia após a fundição, resultando em queima térmica em estado sólido, especialmente para peças fundidas de seção espessa e peças fundidas de ligas com alto ponto de fusão.
Metal fundido com boa fluidez e baixa tensão superficial. Por exemplo, excesso de fósforo e chumbo em ligas de cobre, ou excesso de fósforo, silício e manganês em aço fundido.
Moldes e núcleos feitos de areia resinada sem revestimento, com revestimento de baixa qualidade ou espessura irregular. Durante o vazamento, as películas de resina entre os grãos de areia gaseificam e formam canais capilares. Sob o efeito combinado da pressão estática, da pressão de vapor e da tensão superficial, o metal fundido ou o vapor metálico penetra nos canais capilares e forma uma camada metálica queimada.
Óxidos e compostos de baixo ponto de fusão no metal fundido reagem com a areia de moldagem para formar substâncias de baixo ponto de fusão, como a fayalita, que reduzem a tensão superficial e melhoram a fluidez do metal fundido. Através de um mecanismo capilar, esses compostos de baixo ponto de fusão e o metal fundido infiltram-se nos espaços da areia, erodem continuamente os grãos de areia, alargam os espaços intergranulares e desencadeiam a corrosão mecânica ou química.
Projeto inadequado do sistema de canais de alimentação e massalotes, causando superaquecimento localizado dos moldes e das peças fundidas.
Algumas ligas de fundição com alto teor de manganês ou cromo tendem a formar óxidos básicos. Esses óxidos reagem com a areia de sílica ácida e produzem corrosão química.
IV. Prevenção eficaz de queimaduras
Utilize areia de base fina com alta refratariedade.
Ao utilizar areia reciclada, remova grãos ultrafinos, argila queimada, cinzas, óxidos metálicos, sucata metálica, areia revestida de metal e outras impurezas prejudiciais para melhorar a qualidade da areia reciclada. Adicione regularmente uma quantidade adequada de areia nova.
A água atua como um forte oxidante. Controle rigorosamente a umidade da areia argilosa verde e adicione materiais carbonáceos, como pó de carvão, asfalto e hidrocarbonetos, para formar uma atmosfera redutora dentro do molde. Reduza os materiais carbonáceos para moldagem de alta pressão a fim de diminuir a geração de gases.
Adote bentonita de alta qualidade e reduza o teor de argila na areia argilosa.
Mantenha o teor adequado de aglomerante na areia de moldagem, evitando dosagens excessivas. Melhore a qualidade da mistura da areia para garantir que os grãos estejam uniformemente cobertos pela película de aglomerante, com permeabilidade adequada, e evite a formação de aglomerados na areia de moldagem.
Aumentar a compactação e a uniformidade da compactação dos moldes de areia.
Projete o sistema de canais de alimentação e massalotes para evitar o superaquecimento localizado das peças fundidas e dos moldes. Evite que os canais de alimentação impactem diretamente as paredes do molde.
Aplique um revestimento anti-incrustação com espessura uniforme. Aumente a espessura do revestimento adequadamente nas áreas propensas à incrustação. O revestimento não deve conter componentes que gerem gases, oxidantes ou substâncias reativas com o metal fundido e a areia de moldagem. Evite o uso de revestimentos ou areia de revestimento que formem camadas vítreas e descascáveis na interface metal-molde por meio de reação química (por exemplo, adicionando pó de hematita à areia de moldagem e de macho para fundição de ferro).
Reduza moderadamente a temperatura, a velocidade e a altura de vazamento, e diminua a altura da caixa de vazamento e da bacia de vazamento para reduzir a pressão dinâmica, a pressão estática e o choque térmico exercidos pelo metal fundido sobre os moldes.
Aprimorar o refino de ligas de alto ponto de fusão, como o aço fundido. Purificar o metal fundido, reduzir a oxidação e a absorção de gases, limitar os elementos que formam fases de baixo ponto de fusão (S e P no aço fundido e ferro fundido, P e Pb no bronze) e controlar os elementos que diminuem a tensão superficial e aumentam a pressão de vapor do metal fundido (Mn e Si no aço fundido e ferro fundido, Pb no bronze). Manter a carga do forno seca durante a fusão, usar com cautela fundentes que causam queima química (calcário, carbonato de sódio em pó, fluorita etc.) e evitar temperaturas de fusão excessivas para prevenir a sobreoxidação do metal fundido.
Para peças fundidas grandes e de paredes espessas, faça a desmoldagem com maior antecedência para acelerar o resfriamento e evitar a queima em estado sólido.
Utilize moldes e caixas-núcleo com acabamento de superfície lisa.
Utilize areias especiais, como areia cromítica, areia zirconítica e areia esférica artificial.
Os defeitos de queimadura são causados por uma combinação de penetração, efeito térmico e reação química entre o metal fundido e os materiais de moldagem. Diferentes tipos de queimadura apresentam regras de formação distintas. O controle rigoroso da qualidade da areia bruta, da aplicação do revestimento, da compactação do molde e dos parâmetros de vazamento pode mitigar eficazmente a queimadura e melhorar a qualidade da superfície das peças fundidas acabadas.